Por: Danilo Cury (@acosiguatemi)
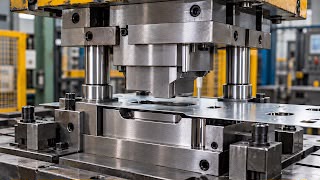
Na engenharia de ferramentas e na fabricação de matrizes para trabalho a frio, poucas ligas oferecem um equilíbrio tão reconhecido entre durabilidade e retenção de corte quanto o Aço AISI D2. Graças à sua elevada proporção de Cromo e às adições de Molibdênio e Vanádio, essa liga tornou-se a escolha consagrada para punções de corte, matrizes de dobragem, ferramentas de repuxo profundo e facas de corte industrial.
No entanto, o cotidiano das ferramentarias e das linhas de estampagem automatizadas frequentemente confronta projetistas e preparadores com uma falha prematura : a perda precoce de arestas por lascamento ou até mesmo o trincamento completo de punções em pleno ciclo de trabalho.
Quando uma ferramenta em AISI D2 falha por lascamento ou fratura, os prejuízos vão muito além da simples substituição do bloco de aço. A falha colapso da aresta causa rebarbas nas peças produzidas, exige paradas não programadas da prensa, danifica os jogos de matrizes e eleva sensivelmente os custos de manutenção e reposição do ferramental . Compreender a mecânica por trás dessa fragilidade aparente é o primeiro passo para transformar o Aço D2 em um ativo de alta produtividade e reduzir o refugo.
Para consultar a disponibilidade e formatos de fornecimento do material, acesse a linha de Aço Ferramenta da Aços Iguatemi.
A Estrutura Metalúrgica do AISI D2 e o Desafio da Tenacidade
Para compreender a origem do lascamento, é necessário analisar a microestrutura do material. O Aço D2 é classificado como um aço ledeburítico de alto teor de Carbono e Cromo. Em sua matriz metalúrgica, desenvolve-se uma alta densidade de carbonetos primários e secundários extremamente duros. São justamente esses carbonetos ricos em cromo que garantem ao D2 a sua elevada resistência contra o desgaste por abrasão contínua.
Contudo, essa mesma riqueza de carbonetos atua como uma faca de dois gumes. Embora concedam dureza e proteção contra o atrito, esses compostos reduzem a tenacidade relativa do material em comparação com aços de médio carbono ou ligas para trabalho a quente.
Quando submetido a choques mecânicos repetitivos, a matriz do Aço D2 precisa de um estado microestrutural adequado à aplicação para não acumular tensões. Se houver pequenos desvios durante a usinagem, no alívio de tensões ou no ciclo de tratamento térmico, o aço responderá perdendo a sua capacidade de deformação elástica, propagando microtrincas que culminam em imperfeições no perímetro de corte.
Os Principais Fatores que Desencadeiam o Lascamento em Campo
1. O Dilema da Dureza Excessiva e o Revenimento Incompleto
A busca por estender a vida útil da ferramenta muitas vezes induz a especificar o Aço D2 com durezas acima de 61HRC. Após o resfriamento na têmpera, a matriz transforma-se em martensita altamente tensionada com uma parcela significativa de austenita retida.
Se o tratamento térmico não realizar pelo menos dois ciclos completos de revenimento para transformar e estabilizar essa microestrutura, o material poderá manter uma rigidez excessiva. Sob o impacto de cada golpe do estampo, as tensões internas somam-se às cargas operacionais, provocando o micro-lascamento das bordas afiadas.
2. Concentradores de Tensão na Geometria e na Usinagem
O Aço D2 possui uma sensibilidade alta ao chamado “efeito entalhe”. Ferramentas que apresentam cantos internos vivos em ângulo reto, rasgos de chaveta com vértices afiados ou marcas profundas deixadas por passe de usinagem agressivo criam pontos críticos para a concentração de forças. Durante o ciclo de carga e alívio da prensa, essas linhas de tensão buscam o caminho de menor resistência, iniciando a nucleação de trincas a partir dos cantos não usinados com raios adequados.
3. A Camada RefundidaGerada pela Eletroerosão (EDM)
A usinagem por eletroerosão a fio ou por penetração é um recurso indispensável para o ajuste de contornos complexos em matrizes de D2. No entanto, o arco elétrico do processo derrete localmente o aço, que se resfria instantaneamente em contato com o fluido dielétrico. Este fenômeno gera a chamada “camada branca” ou camada refrusa: uma película microscópica de altíssima dureza, que pode apresentar microfissuras e sob extrema tensão de tração. Por isso, vale avaliar o polimento posterior ou alívio térmico, reduzindo assim a chance do impacto da estampagem gerar lascas ou trincas .
4. Soluções Operacionais e Alinhamento do Conjunto
Muitas vezes, a causa da falha não está no aço nem no forno, mas na dinâmica da máquina. Trabalhar com folgas de corte incorretas para a espessura da chapa processada, operar prensas com folga nas colunas de guia ou permitir a deflexão dos pratos de apoio sujeita a punção de D2 a esforços de flexão lateral. Sendo uma liga desenvolvida para trabalhar primordialmente sob compressão e corte reto, esforços de flexão podem aumentar o risco de lascamento .
Diretrizes Práticas para Otimizar o Desempenho do Aço D2
A eliminação do risco de trincamento e lascamento envolve o alinhamento de três etapas fundamentais do processo fabril:
- Adequação da Dureza de Trabalho: Para operações de corte fino em chapas de baixa espessura, o Aço D2 pode ser mantido na faixa de 60 a 62HRC. No entanto, em estampos submetidos a choques severos, repuxos pesados ou corte de chapas espessas, é importante considerar a possibilidade de balancear a dureza (resistência ao desgaste) a tenacidade do material. Uma dureza menor leva ao , incremento de tenacidade e consequentemente reduz risco de trincas.
- Garantia do Duplo Revenimento: É importante que o tratamento térmico realize no mínimo dois ciclos de revenimento mantidos pelo tempo correto. Essa prática favorece a estabilidade microestrutural e a redução das tensões residuais que podem causar a fratura tardia.
- Refino Geométrico na Usinagem: Projetistas e operadores devem padronizar o uso de raios de concordância suaves em todas as transições de diâmetro e cantos internos de punções. Além disso, o polimento manual ou mecânico pós-eletroerosão deve ser encarado como um passo importante no acabamento da matriz.
Perguntas e Respostas sobre a Aplicação do Aço D2
Qual é a dureza operacional mais segura para o Aço AISI D2 em matrizes de grande impacto?
Para estampos submetidos a alto choque ou chapas mais espessas, é recomendável trabalhar com dureza inferior a 60 HRC . Essa calibragem oferece a melhor combinação entre tenacidade para resistir ao impacto e dureza suficiente para suportar a abrasão.
Por que a realização de apenas um revenimento pode comprometer o Aço D2?
A alta liga do Aço D2 retém uma quantidade significativa de austenita após o resfriamento inicial da têmpera. O primeiro revenimento condiciona essa austenita para que ela se transforme em martensita durante o resfriamento. O segundo revenimento é importante para aliviar as tensões dessa nova martensita recém-formada, prevenindo o comportamento frágil.
Como a eletroerosão (EDM) influencia o lascamento das arestas de corte?
O processo térmico da eletroerosão cria uma camada superficial fundida e temperada instantaneamente, altamente tensionada e coberta por microfissuras. Se a ferramenta for colocada em operação sem o polimento dessa camada ou sem um revenimento de alívio, as microtrincas propagam-se rapidamente, provocando o lascamento da aresta.
É possível substituir o Aço D2 por outra liga quando o problema de impacto for severo?
Sim. Embora o D2 seja o padrão para alta abrasão, em aplicações onde o choque mecânico é excessivo e inevitável, pode-se avaliar a transição para aços de maior tenacidade ou consultar a equipe técnica para ajustar o estado de fornecimento e o tratamento térmico da peça.
A Aços Iguatemi fornece o Aço AISI D2 cortado em medidas personalizadas para ferramentarias?
Sim. A Aços Iguatemi conta com um centro de corte próprio equipado com serras de fita de alta precisão, fornecendo o Aço AISI D2 em blocos fatiados ou barras redondas nas dimensões exatas solicitadas para o seu projeto.
Como solicitar uma cotação para o Aço AISI D2 com a equipe da Aços Iguatemi?
É possível solicitar orçamentos e consultar a disponibilidade de estoque entrando em contato pelo telefone corporativo (11) 2954-3000, por WhatsApp ou enviando a lista de materiais para o e-mail vendas@acosiguatemi.com.br.
A Importância da Qualidade do Material de Origem
Evitar o lascamento do Aço AISI D2 exige um controle rigoroso que começa no projeto da ferramenta e se estende até o ajuste da prensa na linha de produção. Contudo, o alicerce para o sucesso de qualquer matriz está na escolha de uma matéria-prima de procedência garantida, com estrutura microestrutural homogênea, isenta de segregações e com controle severo de descarbonetação.
A Aços Iguatemi distribui o Aço AISI D2 em barras e blocos com certificação de qualidade, oferecendo serviços de corte sob medida e suporte comercial especializado para ferramentarias e usinagens em todo o país.
Entre em contato com nossa equipe comercial e solicite sua cotação de Aço Ferramenta AISI D2.
Fale com um Especialista
Esperamos que este artigo tenha proporcionado uma visão clara e detalhada, ajudando você a tomar decisões informadas para suas necessidades industriais. Para mais informações e uma ampla gama de produtos, visite nosso site e entre em contato com nossos especialistas ou, se preferir, envie um e-mail para: vendas@acosiguatemi.com.br ou nos consulte pelo telefone ou WhatsApp : (11) 2954-3000.
Se você ainda tem dúvidas sobre qual aço escolher para sua aplicação, ou precisa de apoio técnico para dimensionar seu projeto, a equipe da Aços Iguatemi está à disposição para te atender com agilidade, precisão e excelência.
Entre em contato e descubra como podemos ajudar a transformar seu projeto em um sucesso técnico e comercial.
AÇOS IGUATEMI – Conheça um pouco mais sobre a nossa história.

ATENDIMENTO PERSONALIZADO E MUITO MAIS
Somos referência no segmento de revenda e distribuição de ferro e aço.
A Aços Especiais Iguatemi está no mercado siderúrgico desde 1975, distribuindo produtos com qualidade e buscando oferecer excelência no atendimento.
Temos orgulho por sermos uma empresa que conquistou seu espaço no mercado de distribuição de aços, destacando-nos pela qualidade de nossos produtos e serviços.
Trabalhamos com uma grande variedade de ligas em aços carbono SAE 1020/1045/1060/1090, aços para construção mecânica SAE 4140/4340/8620/8640, aços especiais SAE 6150 e SAE 52100, dentre outros.
Contamos ainda com uma linha completa de aços ferramentais: VND/O1 – VC131/D6 – D2 – H13 – P20 – VCO – VMO e aços inox para produção de moldes AISI 420.
Trabalhamos também com aços Retificados, aços prata Carbono, Cromo e Tungstênio, com tolerância ISO h7.
Dispomos de uma equipe comercial altamente capacitada para prestar o melhor atendimento e buscar a solução ideal para a sua necessidade.
Se preferir, você pode enviar um e-mail para: vendas@acosiguatemi.com.br ou nos consultar pelo telefone ou WhatsApp : (11) 2954-3000
Conheça mais sobre o nosso escritório em nossos canais de conteúdo e relacionamento.